Konstruktionsauswahl / Werkzeug- & Stanztechnik

Werkzeugfedern für Stanz- und Umformtechnik

Wählen Sie Federn für Abstreiferplatten, Niederhalter und Rückstellmechanismen. Beginnen Sie mit der Einbaulänge, dem tatsächlichen Federweg und den erforderlichen Kräften an zwei Arbeitspositionen. Prüfen Sie anschließend die JIS-, ISO- oder US-Serie oder fragen Sie eine Feder nach Zeichnung oder Muster an.

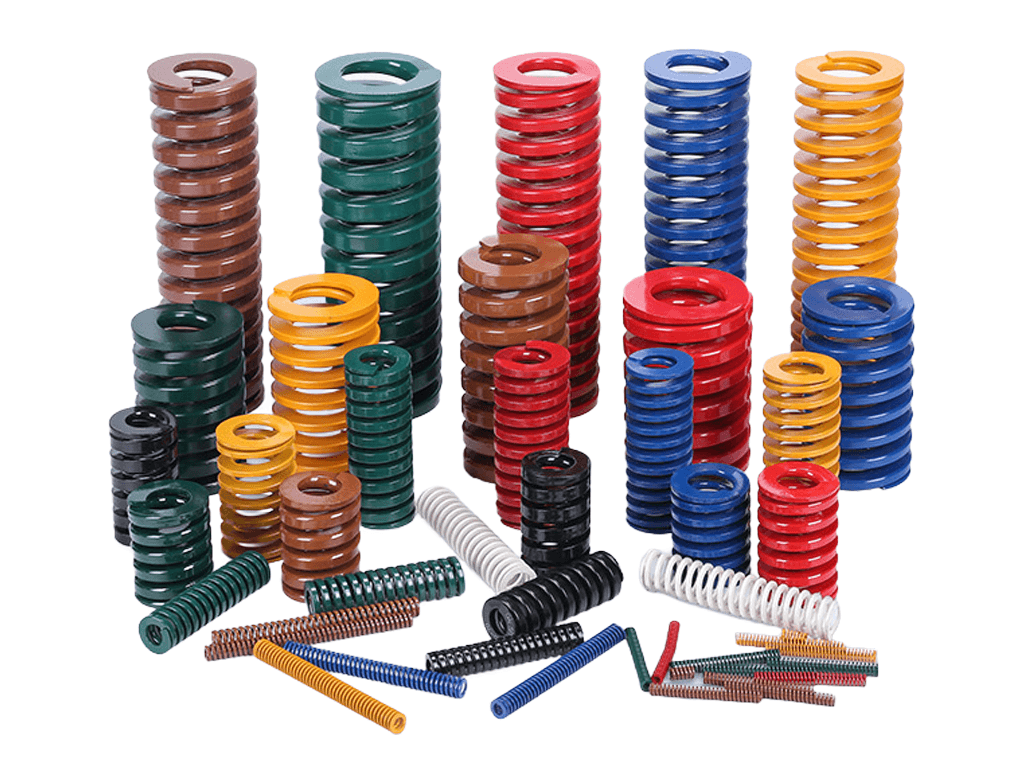
JIS-Werkzeugfedern von Dingli
Dingli Werkzeugfedern · Maße und Kräfte für das gewählte Modell prüfen

01 / Betriebszustandsidentifikation

Einbauposition klärenGezielt prüfen

Beschreiben Sie zuerst, welche Bewegung die Feder im Mechanismus ausführt. Beim Abstreifen, Niederhalten und Rückstellen wird die Federkraft in unterschiedlichen Phasen benötigt. Beim Federaustausch im bestehenden Werkzeug sind auch die ursprünglichen Einbaubedingungen festzuhalten.

Abstreiferplatte · Abstreifkraft überprüfen

Abstreiferplatte: Korrelieren Sie die Abstreifkraft mit der tatsächlichen Federkompression

Die Feder komprimiert beim Schließen des Werkzeugs und drückt die Abstreiferplatte beim Öffnen des Werkzeugs. Überprüfen Sie die Federlänge und -last zu Beginn und am Ende des Abstreifens, um sicherzustellen, dass während der erforderlichen Stufen ausreichend Kraft vorhanden ist.

Bereitzustellende Informationen
  • Der tatsächliche Hub der Abstreiferplatte, die Einbaulänge und die kürzeste Arbeitslänge; klären Sie, ob der Mechanismus die Feder direkt komprimiert.
  • Die Arbeitsposition, die Abstreifkraft erfordert, die Gesamtabstreifkraftanforderung, die Anzahl der Federn und ihre Anordnungspositionen; geben Sie an, ob die Werte pro Feder oder für die gesamte Gruppe gelten.
  • Pressfrequenz, Betriebszeit pro Schicht sowie Konstruktionszeichnungen der Bohrung, der Führung und des Federsitzes.
Auswahlprüfungen
  • Die Summe aus Vorspannweg und Arbeitshub bleibt innerhalb des anwendbaren Arbeitsbereichs des ausgewählten Modells.
  • Die Last an jedem Kraftpunkt erfüllt die Abstreifanforderungen; prüfen Sie in Verbindung mit der Anordnung die gleichmäßige Lastverteilung.
  • Führung und Stirnflächenstütze stimmen überein; der Anschlag des Mechanismus setzt die Feder keiner zusätzlichen Kompression aus.

Häufig übersehen: Die Annahme, der Pressenschlittenhub sei der Federhub, oder nur die Überprüfung der maximalen Kraft beim Werkzeugschluss, während die Kraft während der Werkzeugöffnungs- und Abstreifphase vernachlässigt wird.

Wenn die Dokumentation unvollständig ist: Stellen Sie zuerst Teilwerkzeugzeichnungen, Fotos der Federinstallation und den Hub der Abstreiferplatte bereit; markieren Sie die Last als „Bestätigung ausstehend“, wenn sie unbekannt ist, und behalten Sie die ursprüngliche Modellnummer oder Musterinformationen bei.

Niederhalter · Sowohl Kontakt- als auch Schließposition überprüfen

Niederhalter: Bestätigen Sie die Anfangskraft beim Kontakt und die Arbeitskraft beim Werkzeugschluss

Die Federkraft unterscheidet sich, wenn der Niederhalter erstmals das Werkstück berührt und während der nachfolgenden Kompression. Beschreiben Sie das Werkstück, die Druckpunkte und den zulässigen Kraftbereich, und überprüfen Sie dann die Lastvariation in Verbindung mit dem tatsächlichen Pressprozess.

Bereitzustellende Informationen
  • Die Federlänge, wenn der Niederhalter das Werkstück berührt, die kürzeste Länge beim Werkzeugschluss und die tatsächliche Kompression zwischen diesen beiden Positionen.
  • Die insgesamt während der Kontaktphase benötigte Druckkraft, der zulässige Lastbereich beim Werkzeugschluss, die Anzahl der Federn und das Anordnungsdiagramm des Niederhalters.
  • Das Werkstückmaterial, die Dicke und die Oberflächenanforderungen; geben Sie an, ob es Flecken, Falten oder lokale Kraftanomalien gibt, und liefern Sie Fotos des Werkstücks.
Auswahlprüfungen
  • Die Last, die beiden Längen entspricht, erfüllt die Konstruktionsanforderungen; bestätigen Sie nicht nur die Endpunktlast.
  • Prüfen Sie in Verbindung mit der Federanordnung, des Niederhaltersnstützung und der Führung die gleichmäßige Lastverteilung; bestätigen Sie die tragenden Bedingungen des Mechanismus selbst.
  • Addieren Sie den Vorspannweg und den zusätzlichen Arbeitshub, und überprüfen Sie dann den Arbeitsbereich des Modells und die tatsächliche Pressfrequenz.

Häufig übersehen: Die Beschreibung des Modifikationsziels als „steifer“, ohne die Anfangskraft beim Kontakt anzugeben; oder die Vernachlässigung, dass eine Erhöhung des Vorspannwegs auch die Last im geschlossenen Zustand und die Gesamtkompression verändert.

Wenn die Dokumentation unvollständig ist: Senden Sie zuerst eine Teilzeichnung des Niederhalters, den Zustand des Werkstücks und das Phänomen, das Sie verbessern möchten; wenn Kraftwerte nicht verfügbar sind, liefern Sie als Ausgangspunkt zur Überprüfung das ursprüngliche Modell, die Einbaulänge und die Länge im geschlossenen Zustand.

Rückstellmechanismus · Kraft am Ende der Rückstellung überprüfen

Rückstellmechanismus: Überprüfen Sie die Kraft am Ende der Rückstellung und prüfen Sie auch den Kompressionsendpunkt

Die Feder drückt den Mechanismus bei Entspannung der Kompression zurück in die Zielposition. Die Auswahl erfordert die Überprüfung, dass der Kompressionsendpunkt innerhalb des Arbeitsbereichs liegt und dass die Kraft nahe dem Ende der Rückstellung den Bedürfnissen des Mechanismus entsprechen kann.

Bereitzustellende Informationen
  • Das Aktionsdiagramm des Mechanismus, Start- und -endpunkte, Einbaulänge und tatsächlicher Hub; klären Sie, ob die Kraft über Hebel oder Nocken übertragen wird.
  • Die Schwerkraft, Reibung oder anderen Widerstände, die während des Rückstellvorgangs überwunden werden müssen, und die Kraftanforderung an der Zielposition.
  • Die Einbaurichtung der Feder, die Endenstütze, die Führungsstange oder Federbohrungsmaße sowie die Aktionsfrequenz und Temperatur.
Auswahlprüfungen
  • Die Last am Ende der Rückstellung erfüllt die Konstruktionsanforderungen; wenn die Position nicht erreicht wird, prüfen Sie auch auf Blockierung, Reibung und Mechanismuswiderstand.
  • Die Gesamtkompression am Kompressionsendpunkt liegt innerhalb des Arbeitsbereichs des Modells; der Anschlag des Mechanismus ist mit dem Federhub kompatibel.
  • Übersetzungsverhältnis, Stützung und Führungsbedingungen wurden in die Überprüfung einbezogen; für lange Federn oder horizontale Installation liefern Sie vollständige Strukturinformationen.

Häufig übersehen: Die Auswahl allein basierend auf der maximalen Last bei der kürzesten Arbeitsposition, wobei die Lastabnahme am Ende der Rückstellung vernachlässigt wird; oder die direkte Gleichsetzung des Mechanismushubs mit der Federkompression.

Wenn die Dokumentation unvollständig ist: Stellen Sie zuerst ein Video der Aktion oder ein Schemadiagramm des Mechanismus, Fotos der ursprünglichen Feder und eine Beschreibung der Position bereit, die nicht erreicht wird, und ergänzen Sie dann mit Einbaulänge, Hub und Kraftanforderungen.

Federaustausch im bestehenden Werkzeug · Ursprüngliche Spezifikation und Bedingungen beibehalten

Federaustausch im bestehenden Werkzeug: Spezifikation wiederherstellen und auf geänderte Bedingungen prüfen

Unterscheiden Sie zunächst zwischen regelmäßigem Austausch, Austausch nach einem Ausfall und einer Änderung der Leistungsanforderungen. Dass die alte Feder in den Bauraum passt, bedeutet nicht, dass eine Kopie ihrer Maße auch die ursprüngliche Federkraft und den Arbeitsbereich wiederherstellt. Nachschleifen des Werkzeugs, Hubanpassungen und Änderungen der Betriebsfrequenz sind ebenfalls zu dokumentieren.

Bereitzustellende Informationen
  • Originalhersteller, Modell, Normreihe, Farbe und Katalogunterlagen; ein intaktes Muster oder gemessene Maße der alten Feder, jeweils mit Angabe ihres Zustands.
  • Federbohrung, Führungsstange, Einbaulänge, kürzeste Arbeitslänge und Anzahl der Federn derselben Gruppe; die ursprüngliche Zeichnungsversion beibehalten.
  • Austauschgrund, Laufzeit oder Zykluszahl und Fotos der Schadstelle; auch kürzliches Nachschleifen des Werkzeugs, Änderungen der Betriebsbedingungen oder des Kontaktmediums angeben.
Auswahlprüfungen
  • Stimmen die Kräfte bei gleicher Länge, die zulässige Gesamtkompression und die Einbaubedingungen von neuer und alter Feder überein?
  • freie Länge und Außendurchmesser einer alten Feder können sich durch Verschleiß oder Verformung verändert haben und dürfen nicht unmittelbar als Konstruktionsmaße übernommen werden.
  • Sind Spezifikation und Federkräfte innerhalb derselben Gruppe einheitlich, und müssen Führung oder Einbaubedingungen angepasst werden?

Häufig übersehen: Die Austauschbarkeit allein aus Farbe und Aussehen abzuleiten oder nach einem Bruch unmittelbar eine höhere Belastungsklasse zu wählen, ohne zuerst Gesamtkompression und Führung zu prüfen.

Wenn die Dokumentation unvollständig ist: Senden Sie zunächst das ursprüngliche Modell, Fotos der alten Feder und ihres Einbaus, die Menge und den Austauschgrund. Fehlt die Modellbezeichnung, ergänzen Sie Innen- und Außendurchmesser sowie die unbelastete Länge und geben Sie an, ob das Muster intakt ist.

02 / Länge und Belastung

Vorspannweg und ArbeitswegGesamtfederweg prüfen

Eine Feder kann bereits beim Einbau in das Werkzeug vorgespannt sein. Der weitere Arbeitsweg des Mechanismus wird zum Vorspannweg addiert. Bei der Prüfung der zulässigen Katalogkompression muss die gesamte Federkompression berücksichtigt werden.

Maßbeziehungsbeispiel · Keine Modell-Empfehlung

Freier Zustand L₀

50 mm

Länge der unbelasteten Feder, dient als Ausgangspunkt für die Kompression.

Montagezustand L₁

45 mm

Der Vorspannweg beträgt 50 − 45 = 5 mm; in diesem Zustand liegt bereits eine Einbaukraft vor.

Kürzester Arbeitszustand L₂

35 mm

Weitere Kompression um 10 mm; Gesamtkompression bezogen auf die freie Länge beträgt 15 mm.

Dieses Beispiel sollte mit dem Modell anhand einer Gesamtkompression von 15 mm überprüft werden.

Es veranschaulicht nur die Längenbeziehung und bedeutet nicht, dass ein bestimmtes Federmodell eine Kompression von 15 mm zulässt. Zulässige Arbeitskompression, Zyklenbedingungen und die Blocklänge müssen für das jeweilige Modell weiterhin geprüft werden. Die Blocklänge ist die Länge, bei der sich die Windungen berühren und darf nicht als normaler Arbeitsendpunkt verwendet werden.

Einbaukraft F₁
Ausgedrückt als „Wenn die Federlänge L₁ mm beträgt, ist die erforderliche Kraft pro Feder F₁ N“, dient zur Bestätigung der Kraft an der Anfangsposition des Mechanismus.
Arbeitskraft F₂
Ausgedrückt als „Wenn die Federlänge L₂ mm beträgt, ist die erforderliche Kraft pro Feder F₂ N“, dann weitere Arbeitspositionen, die Kraft erfordern, verifizieren.
Federkonstante k
Einheit ist typischerweise N/mm. Innerhalb des linearen Arbeitsbereichs kann die Konstante zur Abschätzung von Kraftänderungen zwischen verschiedenen Kompressionen verwendet werden; abschließend bestätigen gemäß der Krafttabelle des Modells oder vereinbarter Prüfpunkte.
Gesamtkraft der Gruppe
Gesamtbedarf, Anzahl der Federn und Anordnung beachten. Nur wenn die Federspezifikationen, Kompression und Kraftbedingungen identisch sind, kann die Gesamtkraft der Gruppe durch Summierung der Einzelkräfte der Federn geschätzt werden.

03 / Technische Auswahl

In sechs Schrittenzur prüfbaren Spezifikation

Bestätigen Sie zuerst, dass die Abmessungen in den verfügbaren Platz passen, und bestätigen Sie dann die Kraft und Kompression über den gesamten Hub. Farbe und Belastungsstufe können zur Identifizierung von Serien verwendet werden, aber spezifische Modelle erfordern weiterhin eine einzelne Überprüfung.

  1. Skizzieren Sie den tatsächlichen Einbauraum für die Feder

    Erfassen Sie den Bohrungsdurchmesser, die Bohrungstiefe, den Führungsstangendurchmesser, die eingebaute Höhe und die Stirnflächenstruktur der Feder. Unterscheiden Sie zwischen „gemessenem Außen-/Innendurchmesser der Feder“ und „Bohrungs-/Stabdurchmesser“; die Nennabmessungen im Katalog entsprechen möglicherweise nicht der tatsächlichen Federgröße, und das Spiel muss gemäß den spezifischen Modellanforderungen bestätigt werden.

  2. Markieren Sie Start- und Endpunkte in der Montagezeichnung

    Markieren Sie die freie Länge, die eingebaute Länge und die minimale Arbeitslänge, und berechnen Sie separat den Vorspannweg und die Gesamtkompression. Wenn der Mechanismus Hebel, Nocken oder andere Antriebsstrukturen hat, geben Sie die tatsächliche Bewegung am Standort der Feder an; wenden Sie nicht einfach den Gesamthub der Maschine an.

  3. Geben Sie die erforderliche Kraft an jeder Position an

    Geben Sie mindestens die Lastanforderungen an der eingebauten Position und der minimalen Arbeitsposition an. Verwenden Sie Einheiten wie N, kgf oder lbf, und unterscheiden Sie zwischen Last pro Feder und Last für die gesamte Federgruppe; einfach „hohe Last“ oder „muss härter sein“ zu schreiben, reicht nicht aus, um Spezifikationen zu bestätigen.

  4. Filtern Sie den zulässigen Kompressionsbereich anhand der Betriebsfrequenz

    Geben Sie Zyklen pro Minute, tägliche Betriebszeit, Wartungsintervalle und Anforderungen an die Zielstandzeit an. Der anwendbare Bereich für dasselbe Modell kann unter unterschiedlichen Kompressions- und Zyklenbedingungen variieren; behandeln Sie die Grenzwerte im Katalog nicht als langfristige Arbeitswerte für alle Bedingungen.

  5. Überprüfen Sie Führung, Lagerung und Mechanikgrenzen

    Bestätigen Sie die Passung zwischen dem Führungsbolzen oder der Bohrung, die Führungslänge, die Lagerstirnfläche und Parallelität, und prüfen Sie, ob Späne in die Windungen gelangen könnten. Überprüfen Sie auch die minimale Position des Mechanismus und einen möglichen Überhub, um den tatsächlichen Arbeitsbereich der Feder innerhalb der bestätigten Grenzen zu halten.

  6. Schreiben Sie die Bedingungen für Musterfreigabe und Chargenabnahme in die Spezifikation

    Bestätigen Sie Zeichnungsversion, Maßtoleranzen, Last und Toleranz bei angegebener Länge, Material und Oberflächenanforderungen. Wenn Standzeit- oder Umgebungsverifizierung benötigt wird, vereinbaren Sie Vorspannweg, Hub, Frequenz, Temperatur und Abnahmekriterien gemeinsam, um einheitliche Standards für Muster und nachfolgende Chargen zu erleichtern.

04 / Normen & Ersatz

JIS, ISO und USZuerst die Reihe bestimmen

Dingli Werkzeugfedern decken die JIS-, ISO- und US-Serien ab. Bei Ersatzbeschaffung behalten Sie die ursprüngliche Modell- und Kataloginformation bei und vergleichen Sie Maße, Belastbarkeit und zulässige Kompression in denselben Einheiten.

JIS

Wenn die Zeichnung oder der Originalkatalog eine JIS-Serie vorschreibt

  • Bestätigen Sie das Originalmodell und die Serienbezeichnung.
  • Überprüfen Sie die Einbaumaße, freie Länge und die Belastungsklasse.
  • Bestätigen Sie dann die Betriebslast basierend auf der tatsächlichen Gesamtkompression.
ISO

Wenn die Zeichnung oder die Ausrüstung eine ISO-Serie vorschreibt

  • Behalten Sie die normativen Anforderungen und das Originalherstellermodell bei.
  • Prüfen Sie den Bohrungsdurchmesser, Stangendurchmesser und die Längendefinitionen im Katalog.
  • Vergleichen Sie die Last und den Arbeitsbereich unter gleicher Kompression.
US

Wenn das Originalgerät eine US-Norm-Serie verwendet

  • Behalten Sie die ursprünglichen Zoll- oder metrischen Spezifikationen bei.
  • Notieren Sie auch die Lasteinheiten und die Originalserie.
  • Prüfen Sie Position für Position nach der Umrechnung; wählen Sie nicht nur aufgrund ähnlicher Maße.

Allein die Farbe darf nicht als Grundlage für den serienübergreifenden Ersatz herangezogen werden.

Die Zuordnung zwischen Farbe und Belastungsklasse kann je nach Serie oder Hersteller unterschiedlich sein. Selbst wenn Farbe, Außendurchmesser und freie Länge identisch sind, sollten Sie weiterhin die Last bei der angegebenen Länge, die zulässige Kompression, die Führungsanpassung und die Endbedingungen vergleichen.

Start mit Standardmodellen

Wenn normative Anforderungen oder ein Originalmodell vorliegen und Maße, Betriebslast, Hub und Umgebung durch ein Katalogmodell abgedeckt werden können, überprüfen Sie zuerst die Standardserie. Vor der Bestellung dokumentieren Sie das vollständige Modell, die Menge und die Betriebsbedingungen.

Weiter zur Prüfung der kundenspezifischen Fertigung nach Zeichnung oder Muster

Wenn ein Standardmodell nicht gleichzeitig Anforderungen an Bauraum, Hub, Last oder Material erfüllen kann, reichen Sie die Montagezeichnung und die Lastpunkte ein; wenn nur ein Muster verfügbar ist, erklären Sie auch die tatsächliche Anwendung und bestehende Probleme, um eine bloße Nachbildung von Maßen zu vermeiden, die bereits abgenutzt oder verformt sind.

05 / Fehlerbehebung

Bestehende Federn ersetzenZuerst Fehler dokumentieren

Die folgenden Punkte sind die wichtigsten Anhaltspunkte zur Überprüfung während der Kommunikation. Brüche, Längenänderungen und instabiles Verhalten können durch mehrere Bedingungen gleichzeitig verursacht werden und lassen sich nicht allein anhand eines einzelnen Fotos feststellen.

Wiederholte Brüche oder deutlich verkürzte Austauschzyklen

Zuerst dokumentieren: Die Bruchstelle, Laufzeit oder Zykluszahl, Zustand der anderen Federn in derselben Gruppe, ob das Werkzeug nachgeschliffen, der Hub angepasst oder die Stanzfrequenz kürzlich erhöht wurde.

Dann überprüfen: Die Gesamtkompression einschließlich Vorspannweg, den Arbeitsbereich, das Führungsspiel, die Montage-Endflächen und das Vorhandensein von Fremdkörpern. Liefern Sie Nahaufnahmen der Bruch- und Verschleißstellen, kombiniert mit den tatsächlichen Betriebsbedingungen, um festzustellen, ob Spezifikationsanpassungen oder Montagebedingungen erforderlich sind.

Unzureichendes Abstreifen, unvollständige Rückkehr oder instabiles Verhalten

Zuerst dokumentieren: An welcher Arbeitsposition das Problem auftritt, ob es zwischen Kaltstart und Dauerbetrieb konsistent ist, und ob ein Klemmen oder eine Reibungsänderung vorliegt.

Dann überprüfen: Die Federlänge und -last an dieser Position, den Vorspannweg, die Anzahl der Federn und die Kraftverteilung, sowie den Mechanismuswiderstand prüfen. Bevor eine höhere Laststufe gewählt wird, prüfen Sie auch die Gesamtkompression und die strukturellen Tragfähigkeitsbedingungen.

Federverkürzung, Neigung oder Oberflächenabriebsspuren

Zuerst dokumentieren: Die freie Länge nach der Entlastung, den Unterschied zu einem neuen Teil oder der Originalzeichnung, sowie die Verteilung der Abriebsspuren; ein nicht fehlerhaftes Muster aus derselben Gruppe für den Vergleich aufbewahren.

Dann überprüfen: Ob der Arbeitsbereich überschritten wird, ob die Endflächen nicht fluchtend sind, oder ob die Bohrung oder die Führungssäule behindert. Verändern Sie die Spezifikationen der Werkzeugfeder nicht durch Kürzen der Windungen oder Schleifen der Innen-/Außendurchmesser; prüfen Sie stattdessen das passende Modell oder die individuellen Anforderungen erneut.

Rost, Beschichtungsablösung oder Zustandsveränderung nach der Reinigung

Zuerst dokumentieren: Name, Konzentration, Temperatur und Dauer des Flüssigkeitskontakts, sowie ob gespült, getrocknet oder in feuchter Umgebung gelagert wurde.

Dann überprüfen: Ob Grundmaterial und Oberflächenbehandlung der Kontaktumgebung entsprechen, und prüfen Sie auch auf mechanische Kratzer. Geben Sie bei der Bestellung von Ersatzteilen die Umgebungsbedingungen und die Anforderungen an das Erscheinungsbild an; die Schutzleistung kann nicht allein anhand der Beschichtungsfarbe beurteilt werden.

Ersatzlieferungen innerhalb derselben Lastgruppe sollten auf Gesamtkonsistenz geprüft werden. Wenn neue und alte Teile oder unterschiedliche Spezifikationen gemischt werden, ist es notwendig, die Kraft- und Lastverteilung jeder Feder bei gleicher Montagelänge zu bewerten.

06 / Materialien & Umgebung

Werkstoff und OberflächeAn die Umgebung anpassen

Werkstoffgüten, Wärmebehandlung und Oberflächenbehandlung erfüllen unterschiedliche Aufgaben. Legen Sie zunächst die Betriebstemperatur, das Kontaktmedium und die Zyklenbedingungen fest und prüfen Sie dann die Materialauswahl; die spezifischen Materialien der Standardbaureihen richten sich nach der jeweiligen Spezifikation, und besondere Materialanforderungen werden anhand von Zeichnungen bewertet.

Prüfkriterien für Innenraum-, Feuchte-, Hochtemperatur- und Hochfrequenz-Bedingungen
Normale Innenraumumgebung
Geben Sie an, ob Kontakt mit Stanzöl, Kühlmittel oder Metallspänen besteht, sowie die Reinigungs- und Wartungsmethoden. Prüfen Sie die Material- und Oberflächenbehandlungsanforderungen in Verbindung mit Last- und Zyklenbedingungen.
Feuchte- oder Waschumgebungen
Geben Sie den Mediennamen, die Konzentration, die Kontaktart und die Dauer an. Wenn Salzsprüh- oder Korrosionsprüfungen erforderlich sind, legen Sie die Prüfbedingungen und Annahmekriterien fest und bewerten Sie anschließend den Grundwerkstoff und die Schutzlösung.
Dauerhaft hohe Temperaturen
Unterscheiden Sie zwischen der Umgebungstemperatur und der tatsächlichen Betriebstemperatur der Feder. Geben Sie die Dauer, den Spitzenwert und die thermische Zyklisierung an. Die Materialtemperaturdaten müssen in Verbindung mit Last, Zeit und Anforderungen an die Leistungserhaltung verstanden werden.
Hochfrequente Zyklenbedingungen
Geben Sie den Vorspannweg, den Hub, die Frequenz und das angestrebte Wartungsintervall an. Prüfen Sie umfassend die Spannungs- und Ermüdungsbedingungen. Eine Materialänderung kann die Untersuchung von Überkompression, exzentrischer Belastung oder Führungsproblemen nicht ersetzen.

07 / Muster & Abnahme

Muster bestätigenFolgebestellungen absichern

Nach der Auswahlbesprechung sollte ein nachvollziehbares Spezifikationsprotokoll geführt werden. Getrennte Vereinbarungen zu Maßen, Federkräften und Versuchsbedingungen sorgen dafür, dass Einkauf, Konstruktion und Lieferant dieselbe Dokumentation verwenden.

Abnahmeprotokolle: Maße, Belastungen, Werkstoffe und Prüfungen
Maße & Einbau
Zeichnungsnummer und -version, vollständige Modellbezeichnung, Schlüsselmaße und Toleranzen, Federbohrung und Führungsstange sowie Anforderungen an die Endflächen; Klemmen oder Schiefstellung bei der Einbauprüfung dokumentieren.
Belastungsprüfung
Prüflänge, zugehörige Kraft und Toleranz, Prüfeinheit und -bedingungen. Mehrere Belastungspunkte einzeln spezifizieren; vermeiden, nur "Federsteifigkeit bestanden" ohne Angabe der Einbaukraftbasis anzugeben.
Werkstoff & Oberfläche
Werkstoffgüte, Oberflächenbehandlung, Aussehen und Schutzanforderungen. Anwendbarkeit von Materialzeugnissen, Prüfberichten oder anderen Dokumenten während der Angebotsphase auflisten und bestätigen.
Versuch & Nachbestellung
Tatsächliche Vorspannweg, Hub, Frequenz, Temperatur und Abweichungen erfassen; Abnahmekriterien für den Versuch vereinbaren; bestätigte Zeichnungen, Musterprotokolle und Versionsinformationen für Nachbestellungen bereithalten.

08 / Einkaufs-FAQ

Vor Ihrer AnfrageSechs Fragen zum Einkauf

Können wir nur mit einer alten Feder und Fotos die Kommunikation beginnen?

Bitte liefern Sie zuerst Fotos, die die Seitenansicht, die Stirnseite, Beschriftungen und den Einbauort zeigen, und zeichnen Sie die freie Länge sowie den Innen-/Außendurchmesser auf. Wenn das alte Teil gebrochen, verschlissen oder verformt ist, geben Sie den Zustand des gemessenen Objekts an. Die originale Typenbezeichnung, die Originalzeichnung oder eine intakte Probe aus dem gleichen Satz erleichtern die Wiederherstellung der Spezifikationen erheblich.

Wenn die Belastung unbekannt ist, können wir ausschließlich auf Basis der Abmessungen einkaufen?

Abmessungen können zur Vorauswahl verwendet werden, reichen jedoch nicht aus, um die Leistung zu bestätigen. Liefern Sie zuerst die Originaltypenbezeichnung oder -probe, die montierte Länge, den tatsächlichen Hub und die Anwendung. Klären Sie, welche Lastparameter noch bestätigt werden müssen, und ergänzen Sie dann mit Designanforderungen oder vereinbaren Sie eine Methode zur Musterprüfung.

Können Federn gleicher Farbe und gleicher Abmessungen direkt ausgetauscht werden?

Sie müssen die Originalreihe und die genaue Modellbezeichnung weiter verifizieren und die Belastung, die zulässige Kompression und die Montagepassung bei gleicher Länge vergleichen. Die Farbidentifizierung basiert auf dem entsprechenden Katalog; ein Austausch über Norm- oder Herstellergrenzen hinweg kann nicht allein anhand des Aussehens beurteilt werden.

Der Hub ist bereits festgelegt, warum wird trotzdem die Einbaulänge benötigt?

Weil die Einbaulänge den Vorspannweg bestimmt. Der gleiche Arbeitshub führt bei unterschiedlichem Vorspannweg zu unterschiedlicher Gesamtkompression und Kraftbereichen und beeinflusst auch die Überprüfung des Arbeitsbereichs des Modells.

Kann direkt eine einheitliche Lebensdauer angegeben werden?

Die Lebensdauer hängt vom Modell, Vorspannweg, Arbeitshub, der Frequenz, Temperatur, Führung und Umgebung ab. Für eine Lebensdauerbewertung oder Prüfung müssen diese Bedingungen und die Ausfallkriterien zuerst festgelegt werden. Eine einzelne allgemeine Zykluszahl kann nicht alle Einbaubedingungen repräsentieren.

Welche Einkaufsanforderungen müssen vor der Angebotsanfrage festgelegt werden?

Geben Sie die Modellbezeichnung oder Zeichnung, die Muster- und Losgröße, den Lieferort, die angestrebte Lieferzeit sowie die Anforderungen an Verpackung, Kennzeichnung und Prüfunterlagen an. Die Lieferzeit, die Mindestbestellmenge und der Prüfumfang werden basierend auf den konkreten Spezifikationen und dem Auftrag bestätigt.

09 / Anfrage-Informationen

Zeichnung oder alte FederMit vorhandenen Daten starten

Dingli Spring bietet Standard-Werkzeugfedern und kundenspezifische Fertigung nach Zeichnung oder Muster. Senden Sie zunächst die Anwendung, die vorhandene Modellbezeichnung oder Fotos, die Einbaumaße und die Menge. Kennzeichnen Sie unbestätigte Angaben als „Bestätigung ausstehend“, damit sie anhand der Betriebsbedingungen schrittweise geprüft werden können.

Anfrage vorbereiten

Verwenden Sie diese acht Punkte, um eine Anfrage für Engineering und Einkauf vorzubereiten.

  • Anwendung & Situation: Abstreifen/Niederhalten/Rückstellen; neues Werkzeug, Ersatzteil oder Modifikation; spezifische Probleme, die gelöst werden sollen.
  • Modell oder Zeichnung: Standardreihe, Originalhersteller & Modell, Zeichnungsnummer & -version; stellen Sie Muster und Einbaufotos bereit, falls keine Zeichnung vorhanden ist.
  • Bauraum: Gemessener Innen-/Außendurchmesser, freie Länge, Bohrungsdurchmesser, Bohrungstiefe, Führungsstangendurchmesser und eingebaute Länge; Angabe in mm oder Zoll.
  • Hub & Kraft: Vorspannweg, effektiver Hub, minimale Arbeitslänge; Kraft und Toleranz bei angegebener Länge, Einheiten angeben, pro Stück/Satz, und Menge.
  • Zyklen & Umgebung: Frequenz, Betriebszeit, Wartungszyklus; Normal- und Spitzentemperaturen, Kontaktmedien und Reinigungsmethode.
  • Material & Prüfung: Spezifiziertes Material, Oberflächenbehandlung, Maß- und Kraftprüfungsanforderungen, erforderliche Dokumentation.
  • Menge & Lieferung: Muster- und Serienmenge, Bedarf an Folgeaufträgen, angestrebte Lieferzeit, Standort und Verpackungs-/Kennzeichnungsanforderungen.
  • Fehlende Infos & Ergänzungen: Markieren Sie zu bestätigende Parameter; fügen Sie für Ersatzteile Fehlerfotos und originale Betriebsunterlagen hinzu.

Mit Fotos: Fügen Sie zuerst Maße und den Einbauort hinzu. Mit Muster: Geben Sie an, ob es intakt ist und seine ursprünglichen Betriebsbedingungen. Mit Zeichnung: Fügen Sie die Version und die definierten Kraftprüfpunkte bei. In allen drei Fällen geben Sie die Menge und die angestrebte Lieferzeit an.

Anfrage-E-Mail: jackchen@dinglispring.com

WhatsApp: +86 13586942004

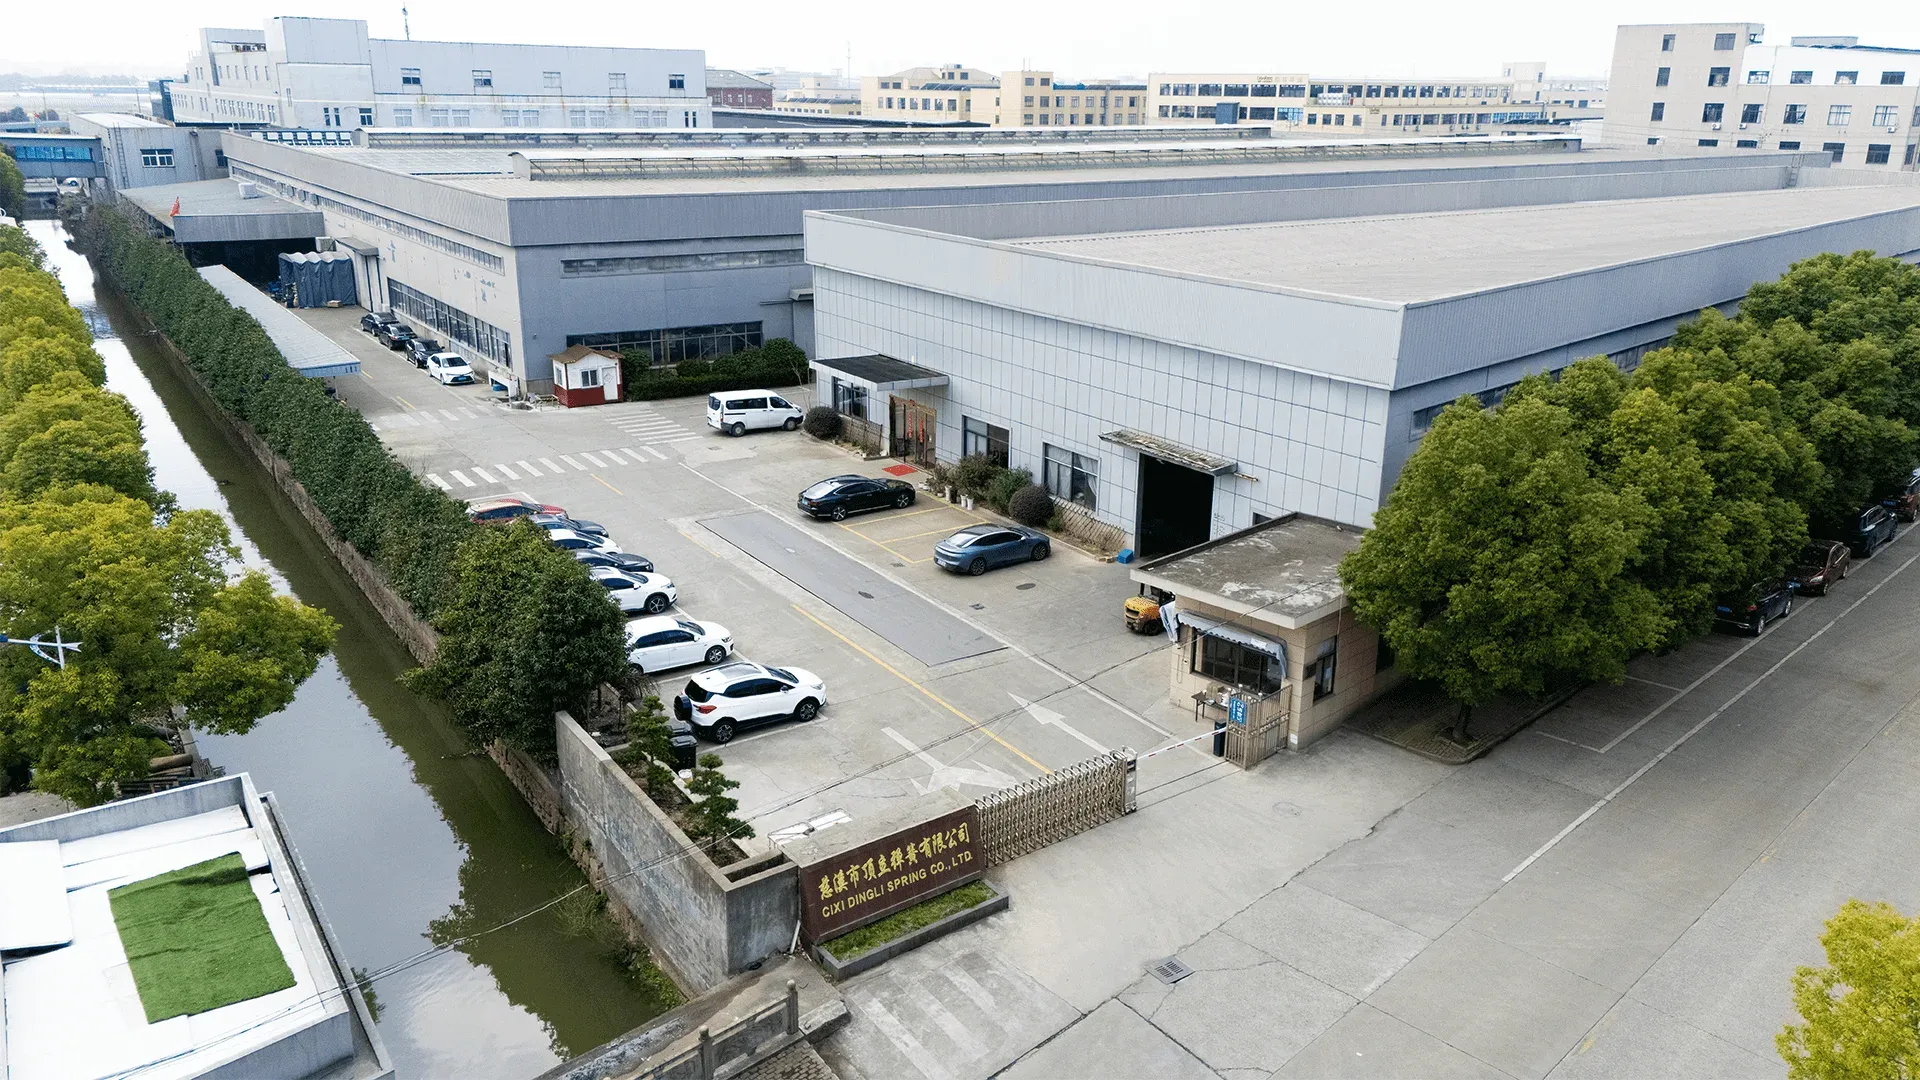
Panoramaansicht des Werks von Dingli Spring

Einsatzdaten und Unterlagenan Dingli senden

Zeichnungen, bisherige Teilenummern oder Fotos der alten Feder reichen für den Einstieg. Geben Sie Mengen, gewünschten Liefertermin und offene Parameter an.

Unterlagen per E-Mail