

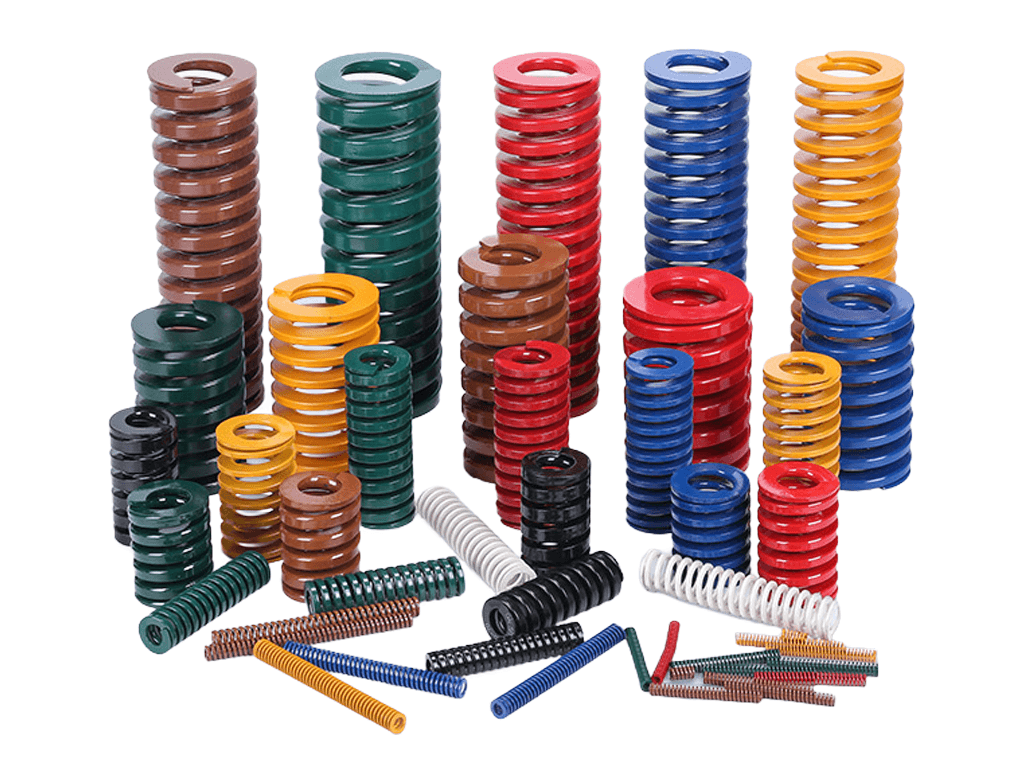
01 / 工况识别
同样是模具弹簧使用位置决定核对重点
先说明弹簧在机构里完成什么动作。卸料、压料和回位的受力阶段不同,旧模具替换还需要保留原装配条件。
卸料板 · 核对卸料阶段的力
卸料板:把卸料力与实际弹簧压缩量对应起来
弹簧在合模时压缩,在开模阶段推动卸料板动作。应核对卸料开始和结束时的弹簧长度与载荷,确认需要作用力的阶段都有足够的力。
把这三项写清楚
- 卸料板的实际运动量、弹簧装配高度与最短工作长度;说明机构是否直接压缩弹簧。
- 需要卸料力的工作位置、总卸料力要求、弹簧数量及布置位置;注明数值是单只还是整组。
- 冲压频次、每班运行时间,以及孔径、导向杆和弹簧座的结构图。
选型时逐项核对
- 装配预压与工作行程合计后,仍处于该型号适用的工作范围。
- 各受力位置的载荷满足卸料要求,并结合布置检查受力均衡。
- 导向与端面支承匹配,机构限位不会让弹簧继续受到额外压缩。
容易遗漏:把冲床滑块行程直接当作弹簧行程,或只核对闭模时的最大力,忽略开模卸料阶段的力。
资料不齐时:先提供模具局部图、弹簧安装照片和卸料板运动量;载荷未知时标注“待确认”,保留原型号或样品线索。
压料板 · 核对接触与闭模两个位置
压料板:确认接触时的初始力与闭模时的工作力
压料板开始接触工件时与后续继续压缩时,弹簧提供的作用力不同。应说明工件、压料位置和允许的受力范围,结合实际压料过程核对载荷变化。
把这三项写清楚
- 压料板接触工件时的弹簧长度、闭模时的最短长度,以及两位置之间的实际压缩量。
- 接触阶段需要的总压料力、闭模阶段允许的载荷范围,弹簧数量与压料板布置图。
- 工件材质、厚度与表面要求;说明是否存在压痕、起皱或局部受力异常,并提供实物照片。
选型时逐项核对
- 两个长度对应的载荷均满足设计要求,不能只确认终点载荷。
- 结合弹簧布置、压料板支承与导向检查受力均衡,确认机构自身承载条件。
- 把预压与新增工作行程合计后,核对型号工作范围及实际冲压频次。
容易遗漏:用“更硬”描述改型目标,却没有给出接触时的初始力;或者忽略增大预压也会改变闭模载荷与总压缩量。
资料不齐时:先发压料板局部图、工件情况和希望改善的现象;没有力值时,提供原型号、装配高度及闭模长度作为核对起点。
回位机构 · 核对回位末端的力
回位机构:检查回位末端的力,也检查压缩终点
弹簧释放压缩量时推动机构回到目标位置。选型既要核对压缩终点是否在工作范围内,也要核对回位接近结束时的作用力能否满足机构需求。
把这三项写清楚
- 机构动作图、回位起点与终点、弹簧装配长度和实际行程;说明是否通过杠杆或凸轮传力。
- 回位过程中需要克服的重力、摩擦或其他阻力,以及目标位置的受力要求。
- 弹簧安装方向、端部支承、导向杆或弹簧孔尺寸,以及动作频次与温度。
选型时逐项核对
- 回位末端的载荷满足设计需求;出现不到位时,同时检查卡滞、摩擦和机构阻力。
- 压缩终点的总压缩量满足型号工作范围,机构限位与弹簧行程相容。
- 传动比、支承与导向条件已纳入核对;长弹簧或横向安装应提供完整结构资料。
容易遗漏:仅按最短工作位置的最大载荷选型,忽略回位末端载荷降低;或直接将机构运动量当成弹簧压缩量。
资料不齐时:先提供动作视频或机构示意图、原弹簧照片和不到位的位置说明,再补装配长度、行程与受力要求。
旧模具替换 · 保留原规格与工况
旧模具替换:恢复原规格,并核对工况有没有变化
先区分定期更换、失效替换和性能改型。原弹簧能装入,不代表只复制尺寸就能恢复原来的载荷和工作范围;模具修磨、行程调整与运行频次变化也要说明。
把这三项写清楚
- 原厂家、型号、标准系列、颜色和目录记录;提供完好样品或标注旧件状态的实测尺寸。
- 弹簧孔、导向杆、装配长度、最短工作长度与同组数量,保留原图纸版本。
- 更换原因、已运行时间或循环数、失效位置照片;说明近期模具修磨、工况或介质变化。
选型时逐项核对
- 新旧型号在相同长度下的载荷、允许总压缩量及安装配合是否匹配。
- 旧样品的长度或外径是否已因变形与磨损改变,不能直接把这些变化当作设计尺寸。
- 同一受力组的规格和载荷一致性,及是否需要随替换同时调整导向或装配条件。
容易遗漏:只凭颜色与外形认定可互换,或遇到断裂就直接提高载荷等级,没有先检查总压缩量和导向。
资料不齐时:先发原型号、旧件与安装照片、数量和替换原因;缺少原型号时补内外径、未受载长度及样品是否完好的说明。
02 / 长度与载荷
预压量、工作行程总压缩量要分开
弹簧装进模具时可能已经被压缩。机构继续动作产生的工作行程,需要加在这段预压量上。核对目录允许压缩量时,不能只拿机构行程比较。
尺寸关系示例 · 非型号推荐
自由状态 L₀
50 mm弹簧未受载时的长度,用于定义压缩量的起点。
装配状态 L₁
45 mm装配预压量为 50 − 45 = 5 mm;此时就已有装配载荷。
最短工作状态 L₂
35 mm继续压缩 10 mm;相对自由长度的总压缩量为 15 mm。
这个例子应按 15 mm 总压缩量核对型号。
它只说明长度关系,不表示某款弹簧允许压缩 15 mm。允许工作压缩量、循环工况和并紧高度仍须查对应型号。并紧高度是线圈相互接触时的长度,不能当作正常工作终点。
- 装配载荷 F₁
- 写成“弹簧长度为 L₁ mm 时,单只载荷要求为 F₁ N”,用于确认机构初始位置的受力。
- 工作载荷 F₂
- 写成“弹簧长度为 L₂ mm 时,单只载荷要求为 F₂ N”,再核对其他需要作用力的工作位置。
- 弹簧刚度 k
- 单位通常为 N/mm。在线性工作区间,可用刚度估算不同压缩量之间的载荷变化;最终按该型号载荷表或约定检测点确认。
- 整组受力
- 注明总需求、弹簧数量和布局。只有弹簧规格、压缩量与受力条件一致时,才可按单只载荷相加估算整组受力。
03 / 工程选型
按这个顺序把工况变成可核对的规格
先确认尺寸能装入,再确认整个行程里的力与压缩量。颜色和载荷等级可用于定位系列,具体型号仍需逐项核对。
画出弹簧的实际安装空间
记录弹簧孔径、孔深、导向杆直径、装配高度和端面结构。区分“弹簧实测外径/内径”和“适配孔径/杆径”;目录中的名义安装尺寸不一定等于弹簧实际尺寸,配合间隙按对应型号要求确认。
把起点和终点标在装配图上
标出自由长度、装配长度与最短工作长度,分别计算预压量和总压缩量。机构有杠杆、凸轮或其他传动结构时,提供弹簧处的实际运动量,不能直接套用设备的总行程。
说明在哪个位置需要多大的力
至少说明装配位置和最短工作位置的载荷要求。标注 N、kgf 或 lbf 等单位,区分单只载荷与整组载荷;仅写“重载”或“需要更硬”不足以确认规格。
用工作频次筛选允许压缩范围
提供每分钟循环次数、每天运行时间、维护周期和目标使用要求。同一型号在不同压缩量与循环条件下的适用范围可能不同,不能把目录中的极限值当作所有工况的长期工作值。
检查导向、支承和机构限位
确认导向杆或弹簧孔的配合、导向长度、支承端面和平行度,并检查金属屑是否可能进入线圈。还要核对机构最短位置及可能的超行程,让弹簧的实际工作区间保持在确认范围内。
把样品确认与批量验收条件写入规格
确认图纸版本、尺寸公差、指定长度下的载荷及公差、材料和表面要求。需要寿命或环境验证时,一并约定预压、行程、频次、温度和判定条件,便于样品与后续批次采用同一口径。
04 / 标准与替换
JIS、ISO、US先识别系列,再比较规格
顶立模具弹簧涵盖 JIS、ISO 和 US 系列。替换时保留原型号与目录信息,按同一单位比较尺寸、载荷和允许压缩量。
JIS
图纸或原目录指定日标系列时
- 确认原型号和系列标识。
- 核对安装尺寸、自由长度及载荷等级。
- 再按实际总压缩量确认工作载荷。
ISO
图纸或设备指定 ISO 系列时
- 保留标准要求与原厂家型号。
- 核对目录中的孔径、杆径和长度定义。
- 比较相同压缩量下的载荷及工作范围。
US
原设备采用美标系列时
- 保留原始英寸或毫米规格。
- 同时注明载荷单位和原系列。
- 换算后逐项检查,不能只选尺寸接近款。
颜色不能单独作为跨系列替换依据。
不同系列或厂家的颜色与载荷等级对应关系可能不同。即使颜色、外径和自由长度相同,也应继续比较指定长度下的载荷、允许压缩量、导向配合及端部条件。
从标准型号开始
已有标准要求或原型号,且尺寸、工作载荷、行程和环境可由目录型号覆盖时,先核对标准系列。订购前记录完整型号、数量和使用工况。
转入按图、按样定制评审
标准型号无法同时满足空间、行程、载荷或材料要求时,提交装配图与载荷点;只有样品时,一并说明实际用途和原有问题,避免只复制已经磨损或变形的尺寸。
05 / 异常排查
旧模具替换先记录异常,再决定改什么
以下是沟通时应核对的线索。断裂、长度变化和动作异常可能由多种条件共同引起,不能仅凭一张照片确定原因。
反复断裂或更换周期明显变短
先记录:断裂位置、已运行时间或循环数、同组其他弹簧状态,近期是否修磨模具、调整行程或提高冲压频次。
再核对:包含预压的总压缩量、工作范围、导向摩擦、安装端面及异物情况。提供断口和磨损处近照,结合实际工况确认是否需要调整规格或装配条件。
卸料不足、回位不到位或动作不稳定
先记录:问题出现在哪个工作位置、冷机与连续运行时是否一致、是否存在卡滞或摩擦变化。
再核对:该位置的弹簧长度与载荷、装配预压、弹簧数量和受力布局,并检查机构阻力。选更高载荷等级前,也要复核总压缩量和结构承载条件。
弹簧变短、倾斜或表面出现擦痕
先记录:卸载后的自由长度、与新件或原图纸的差异,以及擦痕分布;保留未失效的同组样品作对照。
再核对:是否超出工作范围、端面是否偏斜、孔或导向杆是否干涉。不要通过剪短线圈或打磨内外径来改变模具弹簧规格;应重新核对合适型号或定制需求。
生锈、涂层脱落或清洗后状态变化
先记录:接触液体的名称、浓度、温度和持续时间,是否经过冲洗、烘干或潮湿存放。
再核对:基材、表面处理与接触环境是否匹配,同时检查机械擦伤。订购替换件时说明环境条件和外观要求,不能仅用涂层颜色判断防护性能。
同一受力组的替换应核对整体一致性。若混用新旧件或不同规格,需要评估各只弹簧在相同装配长度下的受力与载荷分配。
06 / 材料与环境
材料与表面处理要回答具体的环境问题
材料牌号、热处理和表面处理承担不同作用。先说明工作温度、接触介质与循环条件,再核对选材;标准系列的具体材料以对应规格为准,特殊材料需求按图纸评审。
展开常温、潮湿、高温与高频工况的核对项目
- 常温室内工况
- 说明是否接触冲压油、冷却液或金属粉屑,以及清洁和维护方式。结合载荷与循环条件核对材料和表面要求。
- 潮湿或清洗环境
- 提供介质名称、浓度、接触方式与时长;如有盐雾或腐蚀试验要求,写明试验条件和验收依据,再评估基材与防护方案。
- 持续高温工况
- 区分环境温度与弹簧实际工作温度,注明持续时间、峰值和冷热循环。材料温度数据需要结合载荷、时间和性能保持要求理解。
- 高频循环工况
- 提供预压、行程、频次和目标维护周期,综合核对应力与疲劳条件。更换材料不能代替对过压缩、偏载或导向问题的排查。
07 / 样品与验收
样品确认时把后续复购的依据一起固定
选型沟通之后,应留下能复核的规格记录。对尺寸、载荷和试用要求分别约定,便于采购、工程和供货双方使用同一份资料。
展开尺寸、载荷、材料及试用的验收记录
- 尺寸与安装
- 图号及版本、完整型号、关键尺寸和公差、适配孔与导向杆、端部要求;装配验证中记录干涉或倾斜情况。
- 载荷检测
- 检测长度、对应载荷及公差、检测单位和条件。多个载荷点应逐点写明,避免只写“刚度合格”而缺少装配受力依据。
- 材料与表面
- 材料牌号、表面处理、外观及防护要求。需要材质证明、检测报告或其他文件时,在询盘阶段列出并确认适用范围。
- 试用与复购
- 记录实际预压、行程、频次、温度和异常,约定试用判定条件;复购时带上确认图纸、样品记录和版本信息。
08 / 采购 FAQ
询盘前采购与工程常问的六个问题
只有旧弹簧和照片,能否开始沟通?
可以先提供侧面、端部、标识和安装位置的照片,并记录未受载长度及内外径。若旧件已经断裂、磨损或变形,注明测量对象的状态;原型号、原图纸或完好的同组样品更有利于还原规格。
不知道载荷,能否直接根据尺寸买?
尺寸可用于筛选,但不足以确认工作性能。先提供原型号或样品、装配长度、实际行程和用途;明确哪些载荷参数还待确认,再补充设计要求或约定样品核对方式。
相同颜色和尺寸,可以直接互换吗?
需要继续核对原系列与具体型号,并比较相同长度下的载荷、允许压缩量和安装配合。颜色识别依赖对应目录,跨标准或跨厂家替换不能只按外观判断。
行程已经确定,为什么还要问装配高度?
因为装配高度决定预压量。相同工作行程,在不同装配预压下会产生不同的总压缩量和受力区间,也会影响型号工作范围的核对。
能否直接给出统一的使用寿命?
寿命与型号、预压、工作行程、频次、温度、导向及环境有关。需要寿命评估或验证时,应先把这些条件与失效判定写清楚,不能用一个通用循环次数代表所有安装条件。
报价前要说明哪些采购要求?
说明型号或图纸、样品与批量数量、交付地点、目标交期,以及包装、标识、检测文件等要求。交期、起订量和检测范围按具体规格与订单确认。
09 / 询盘资料
有完整图纸,或只有旧件都可以从现有资料开始
顶立支持标准模具弹簧与按图、按样定制沟通。先发用途、现有型号或照片、安装尺寸与数量;不确定的项目标注“待确认”,后续按工况逐项补齐。
准备询盘资料
按这八项整理,工程与采购可以共用一份询盘
- 用途与现状:卸料/压料/回位;新模具、替换件或改型;需要解决的具体问题。
- 型号或图纸:标准系列、原厂家与型号、图号和版本;没有图纸时提供样品及安装照片。
- 安装空间:实测内外径、自由长度、孔径、孔深、导向杆直径和装配长度;注明 mm 或 inch。
- 行程与载荷:预压量、实际行程、最短工作长度;指定长度下的载荷及公差,注明单位、单只/整组与弹簧数量。
- 循环与环境:频次、运行时间、维护周期;正常及峰值温度、接触介质和清洗方式。
- 材料与验收:指定材料、表面处理、尺寸和载荷检测要求、所需文件。
- 数量与交付:样品及批量数量、复购需求、目标交期、地点和包装标识要求。
- 缺项与补充:标注待确认参数;替换件补充失效照片和原件运行记录。
只有照片:先补尺寸和安装位置。有样品:说明是否完好及原有工况。有图纸:带上版本与载荷点。三种情况都应说明数量和目标交期。
询盘邮箱:jackchen@dinglispring.com
WhatsApp:+86 13586942004
把工况与现有资料一起发给顶立
完整图纸、原型号或旧件照片都可以作为沟通起点。数量、目标交期与待确认参数请一并说明。