エンジニアリング選定 / 金型とプレス加工
金型・プレス加工用ばねの選定
ストリッパプレート、押さえ板、復帰機構用のばねを選定します。取付長さ、実際のばねストローク、および2つの作動位置での要求荷重から始めてください。その後、JIS、ISOまたはUSシリーズを確認するか、ご図面またはサンプルに基づく特注製作を依頼してください。


エンジニアリング選定 / 金型とプレス加工
ストリッパプレート、押さえ板、復帰機構用のばねを選定します。取付長さ、実際のばねストローク、および2つの作動位置での要求荷重から始めてください。その後、JIS、ISOまたはUSシリーズを確認するか、ご図面またはサンプルに基づく特注製作を依頼してください。
01 / 使用条件の特定
まず、ばねが機構内でどの動作を担うかを明確にします。材料のストリップ、押さえ、復帰では荷重が必要な段階が異なります。既存金型の交換では、元の取付条件も確認してください。
ばねは金型が閉じる際に圧縮され、金型が開く際にストリッパプレートを押します。ストリップ開始時と終了時のばねの長さと荷重を検証し、必要な段階で十分な力が得られるようにしてください。
見落とされがちな点:プレススライドのストロークをばねのストロークと仮定すること、または金型が閉じる際の最大荷重のみを検証し、金型が開く/ストリップする段階の力を無視すること。
資料が不完全な場合:まず工具の部分図、ばね設置写真、およびストリッパプレートの行程を提供してください。不明な場合は荷重を「確認待ち」と記し、型番番号またはサンプル情報を保持してください。
押さえ板がワークに最初に接触した時と、その後圧縮している時のばね力は異なります。ワーク、圧力点、および許容荷重範囲を説明し、実際のプレス工程と連携して荷重変動を検証してください。
見落とされがちな点:接触時の初期荷重を具体的に指定せずに変更目標を「より硬い」と説明すること。または、初期たわみ量を増やすと金型閉じ時の荷重と総圧縮量も変化することを見落とす。
資料が不完全な場合:まず、部分的な押さえ板の図面、ワーク状態、および改善したい現象を送信してください。力の値が入手できない場合は、検証の出発点として、型番、組立高さ、および金型閉じ時の長さを提供してください。
ばねは圧縮を解放する際に機構を目標位置に戻します。選定には、圧縮端点が作業範囲内にあること、および戻しの終端付近の力が機構のニーズを満たせるかどうかの検証が必要です。
見落とされがちな点:最短作業位置での最大荷重のみに基づいて選定し、復帰終端での荷重低下を見落とすこと。または、機構の行程をばねの圧縮と直接同一視すること。
資料が不完全な場合:まず動作の動画または機構の模式図、元のばねの写真、および位置に到達しない場所の説明を提供し、その後に組立長さ、行程、および力の要件を補足してください。
まず、定期交換、故障交換、性能改修を区別してください。元のばねが適合しても、寸法をそのままコピーしただけでは元の荷重と作業範囲が復元されない場合があります。工具の再研磨、行程調整、作業頻度の変化にも注意を払う必要があります。
見落とされがちな点:色と外観のみに基づいて互換性があると仮定すること。または、破損に遭遇した際に、まず総圧縮量とガイドを確認せずに荷重定格を直接上げること。
資料が不足している場合: まず元の型番、旧ばねと取付状態の写真、数量、交換理由をお知らせください。型番が不明な場合は、内径・外径、無負荷時の長さ、サンプルが健全かどうかを併せてお知らせください。
02 / 長さと荷重
ばねは工具に組み付けた時点で既に圧縮されている場合があります。機構の動きによる作動行程は、この初期たわみ量に加算する必要があります。カタログの許容圧縮量を検証する際は、機構の行程だけを比較しないでください。
寸法関係の例 ・ 型番推奨ではありません
負荷がかかっていない状態でのばねの長さ。圧縮の始点を定義するために使用されます。
組み付け初期たわみ量は 50 − 45 = 5 mm です。この状態で既に組み付け荷重が発生しています。
さらに 10 mm 圧縮されます。自由長さからの全圧縮量は 15 mm です。
この例は、全圧縮量 15 mm を使用して型番に対して検証する必要があります。
これは長さの関係を示すものであり、型番が 15 mm の圧縮を許容することを示唆するものではありません。型番について、作動可能圧縮量、サイクル条件、および密着長を確認する必要があります。密着長とは、コイル同士が接触する長さであり、通常の作動端として使用すべきではありません。
03 / 技術選定
まず、寸法が設置スペースに適合することを確認し、次に、全ストロークにわたる力と圧縮量を確認します。色や荷重等級はシリーズの特定に使用できますが、具体的な型番については項目ごとの確認が必要です。
ばね穴の径、穴深さ、ガイドロッド径、組立高さ、および端面構造を記録します。「ばねの実測外径/内径」と「はめあい穴/ロッド径」を区別してください。カタログ上の公称取付寸法は実際のばねサイズと一致しない場合があり、特定の型番要件に従ってクリアランスを確認する必要があります。
自由長、組立長、および最短作動長を記入し、初期たわみ量と総圧縮量をそれぞれ計算します。機構にレバー、カム、またはその他の駆動構造がある場合は、ばね位置での実際の動きを提供してください。設備の総ストロークを直接適用しないでください。
少なくとも、組立位置と最小作動位置での荷重要件を指定します。単位にはN、kgf、またはlbfを使用し、単体荷重とセット全体の荷重を区別してください。「高荷重」や「もう少し硬く」などの漠然とした記述では、仕様の確認には不十分です。
毎分サイクル数、毎日の稼働時間、メンテナンス間隔、および目標寿命要件を提供してください。同一型番でも、圧縮条件やサイクル条件が異なると適用範囲が異なる場合があります。カタログの限界値を、全条件における長期作動値として扱わないでください。
ガイドロッドまたはばね穴との適合、ガイド長さ、支持端面と平行度を確認し、金属片がコイルに侵入する可能性がないか確認してください。また、ばねの実際の作動範囲が確認された限界内に収まるように、機構の最小位置と過走行の可能性を検証します。
図面バージョン、寸法公差、指定長さでの荷重と公差、材質、および表面要件を確認します。寿命や環境検証が必要な場合は、初期たわみ量、ストローク、作動頻度、温度、および受入基準を一緒に合意し、サンプルと後続ロットの一貫した基準を容易にします。
04 / 規格と代替品
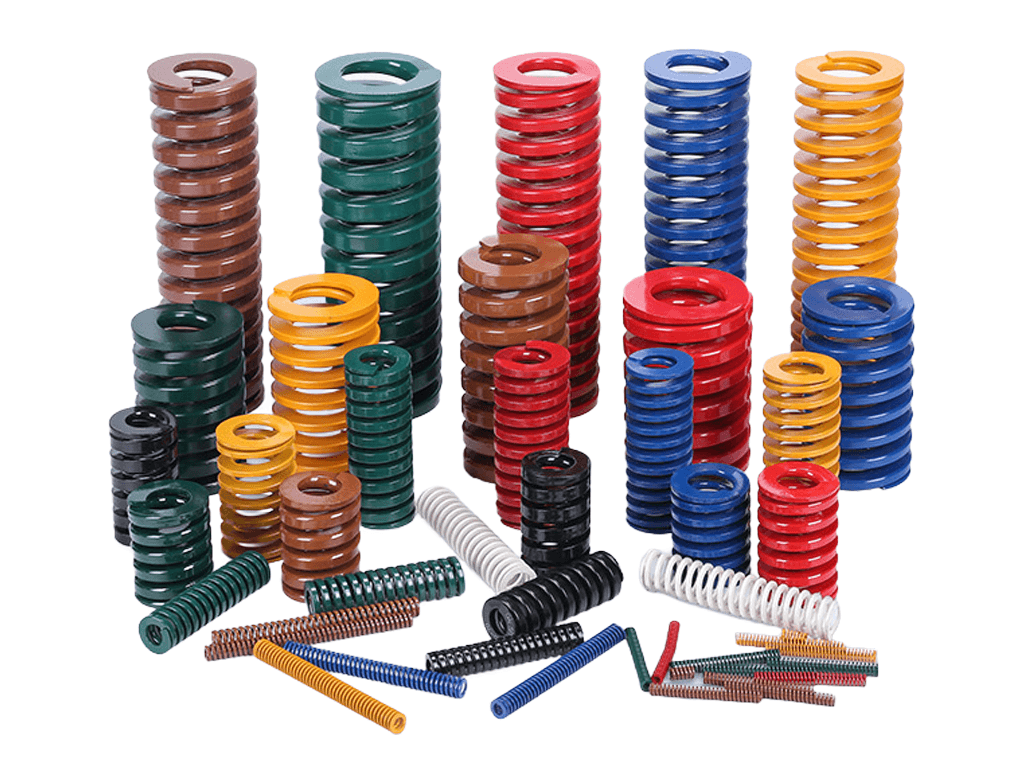
Dingliの金型用ばねは、JIS、ISO、USシリーズをカバーしています。代替品を検討する際は、元の型番とカタログ情報を保持し、寸法、荷重容量、許容圧縮量を同じ単位で比較してください。
図面または元のカタログでJISシリーズが指定されている場合
図面または機器でISOシリーズが指定されている場合
元の機器が米国標準シリーズを使用している場合
色だけを異シリーズ間の代替基準として使用することはできません。
色と荷重クラスの対応関係は、シリーズやメーカーにより異なる場合があります。色、外径、自由長が同じであっても、指定長さでの荷重、許容圧縮、ガイドとのはめあい、端部条件を引き続き比較する必要があります。
標準要件または型番が存在し、寸法、作動荷重、ストローク、環境がカタログ型番でカバーできる場合、最初に標準シリーズを検証します。発注前に、完全な型番、数量、作動条件を記録してください。
標準型番がスペース、ストローク、荷重、材料要件を同時に満たせない場合、組立図と荷重点を提出してください。サンプルのみ利用可能な場合は、実際の用途と既存の問題点も説明し、すでに摩耗または変形した寸法の単なる複製を避けてください。
05 / トラブルシューティング
以下の点は、コミュニケーション時に確認すべき重要な手がかりです。破損、長さ変化、動作不安定は複数の条件が同時に原因となることがあり、単一の写真だけでは判断できません。
まず記録: 破損箇所、運転時間またはサイクル数、同一グループ内他のばねの状態、金型が研磨されたか、ストロークが調整されたか、または作動頻度が最近増加したか。
次に確認: 初期たわみ量を含む総圧縮量、作動範囲、ガイド摩擦、取付端面、および異物の有無。破断部と摩耗部のクローズアップ写真を提供し、実際の作動条件と組み合わせて、仕様の調整や組立条件が必要かどうかを確認します。
まず記録: どの工程位置で問題が発生するか、コールドスタート時と連続運転時で一貫しているか、つまりや摩擦の変化があるか。
次に確認: その位置でのばね長と荷重、組立初期たわみ量、ばねの本数と力の分配、機構の抵抗を確認します。より高荷重グレードを選定する前に、総圧縮量と構造的な荷重条件も再検討してください。
まず記録: 荷重解除後の自由長、新品部品または元の図面からの差異、磨耗痕の分布。同一グループ内からの未破損サンプルを比較用に保持してください。
次に確認: 作動範囲を超えているか、端面がずれているか、またはボアやガイド干渉しているか。ばねの仕様をコイルの短縮や内径/外径の研削で変更しないでください。代わりに、適切な型番または特注要件を再確認してください。
まず記録: 液体接触の名称、濃度、温度、時間、およびすすぎ、乾燥、または湿った環境での保管が行われたか。
次に確認: 母材と表面仕上げが接触環境に適合しているか、また機械的傷がないか確認します。交換品を注文する際は、環境条件と外観要件を指定してください。保護性能は被膜の色だけで判断できません。
同一荷重グループ内での交換では、全体の一貫性を確認する必要があります。新旧部品や異なる仕様が混合されている場合は、同じ組立長さでの各ばねの力と荷重分配を評価する必要があります。
06 / 材料と使用環境
材料グレード、熱処理、表面仕上げはそれぞれ異なる役割を果たします。まず、使用温度、接触媒体、サイクル条件を指定し、その後で材料選定を検証します。標準シリーズの具体的な材料は対応する仕様に従い、特殊材料の要件は図面に基づいて評価されます。
07 / サンプル&受入れ
選定後は、確認できる仕様記録を残します。寸法、荷重、試用条件をそれぞれ合意し、購買・設計担当者と供給側で同じ資料を使用できるようにします。
08 / 調達FAQ
まず、側面、端部、マーキング、取り付け位置を示す写真を提供し、自由長さと内径/外径を記録してください。古い部品が破損、摩耗、または変形している場合は、計測対象の状態を示してください。元の型番、元の図面、または同じセットからの無傷のサンプルがある方が、仕様を復元しやすくなります。
寸法はスクリーニングに使用できますが、性能を確認するには不十分です。まず、元の型番またはサンプル、組立長さ、実際のストローク、用途を提供してください。確認が必要な荷重パラメータを明確にし、その後、設計要件を補足するか、サンプル検証方法に同意してください。
元のシリーズと具体的な型番をさらに確認し、同じ長さでの荷重、許容圧縮量、取り付け適合性を比較する必要があります。色の識別は対応するカタログに依存し、規格間またはメーカー間の交換は外見のみで判断することはできません。
組立高さが初期たわみ量を決定するためです。同じ作動ストロークでも、組立時の初期たわみ量が異なると、総圧縮量と荷重範囲が異なり、型番の作動範囲の検証にも影響します。
寿命は、型番、初期たわみ量、作動ストローク、作動頻度、温度、ガイド、環境に関連します。寿命評価や検証が必要な場合、まずこれらの条件と故障基準を明確に述べるべきです。単一の一般的なサイクル数では、すべての取付条件を代表することはできません。
型番または図面、サンプルとバッチ数量、配送先、目標納期、ならびに包装、ラベル貼り、検査報告書の要件を指定してください。納期、最小発注数量、検査範囲は、具体的な仕様と注文に基づいて確認されます。
09 / お問い合わせ情報
Dingli Springは、標準金型用ばねと図面またはサンプルに基づく特注製作に対応しています。まず、用途、既存の型番または写真、設置寸法、数量をお知らせください。不確定な項目は「確認事項」としてマークし、動作条件に基づいて段階的に検証いたします。
写真のみの場合: まず、寸法と設置場所を追加してください。サンプルの場合: それが無傷かどうかと元の運転条件を記述。図面の場合: バージョンと荷重点を含めてください。いずれの場合も、数量と目標納期を指定してください。
問い合わせメール: jackchen@dinglispring.com
WhatsApp: +86 13586942004
図面、元の型番、旧ばねの写真からご相談いただけます。数量、ご希望の納期、未確認の項目も併せてお知らせください。